Dyze Design Typhoon™
Filament Ø 2,85 mm, šoba Ø 0,6 mm, temperatura do 550 °C in masni pretok do 1 kg/h. Namenjen je podrobnejšim funkcionalnim komponentam, tanjšim slojem ter površinam, kjer sta pomembni natančnost in kakovost.
Lastno razvita industrijska platforma za velikoformatni 3D tisk funkcionalnih prototipov, tehničnih komponent, kalupov, priprav in maloserijskih izdelkov iz filamenta ali granulata.

LINEX HT v1 ni povečan namizni tiskalnik, temveč razvojna platforma, pri kateri so stroj, material, geometrija izdelka in procesni parametri obravnavani kot povezan sistem.
Delovni volumen dolžine več kot en meter zmanjšuje potrebo po deljenju modela, lepljenju in naknadnem sestavljanju. S tem se ohranijo kontinuiteta geometrije, stabilnost konstrukcije in bolj neposredna pot od digitalnega modela do fizičnega izdelka.
Vsako orodje se po osi X premika neodvisno. Neaktivno orodje se parkira izven aktivnega območja, konfiguracija pa omogoča samostojno delo, uporabo dveh materialov, kopiranje in zrcalno izdelavo.
Filament Ø 2,85 mm, šoba Ø 0,6 mm, temperatura do 550 °C in masni pretok do 1 kg/h. Namenjen je podrobnejšim funkcionalnim komponentam, tanjšim slojem ter površinam, kjer sta pomembni natančnost in kakovost.
Neposredna ekstruzija granulata, šobe Ø 0,4–2,5 mm, temperatura do 450 °C in masni pretok do 1 kg/h. Omogoča uporabo industrijskih surovin ter produktivno nanašanje materiala pri večjih komponentah.
Razvoj platforme je vključeval neposredno sodelovanje z Dyze Design in testiranje predprodukcijske različice Pulsar Atom. Izkušnje so bile uporabljene pri integraciji, dovajanju granulata in razvoju stabilnih procesnih nastavitev.
LINEX ni katalogski tiskalnik. Fotografije prikazujejo dejanski razvoj konstrukcije, integracijo podsistemov in današnjo konfiguracijo platforme.
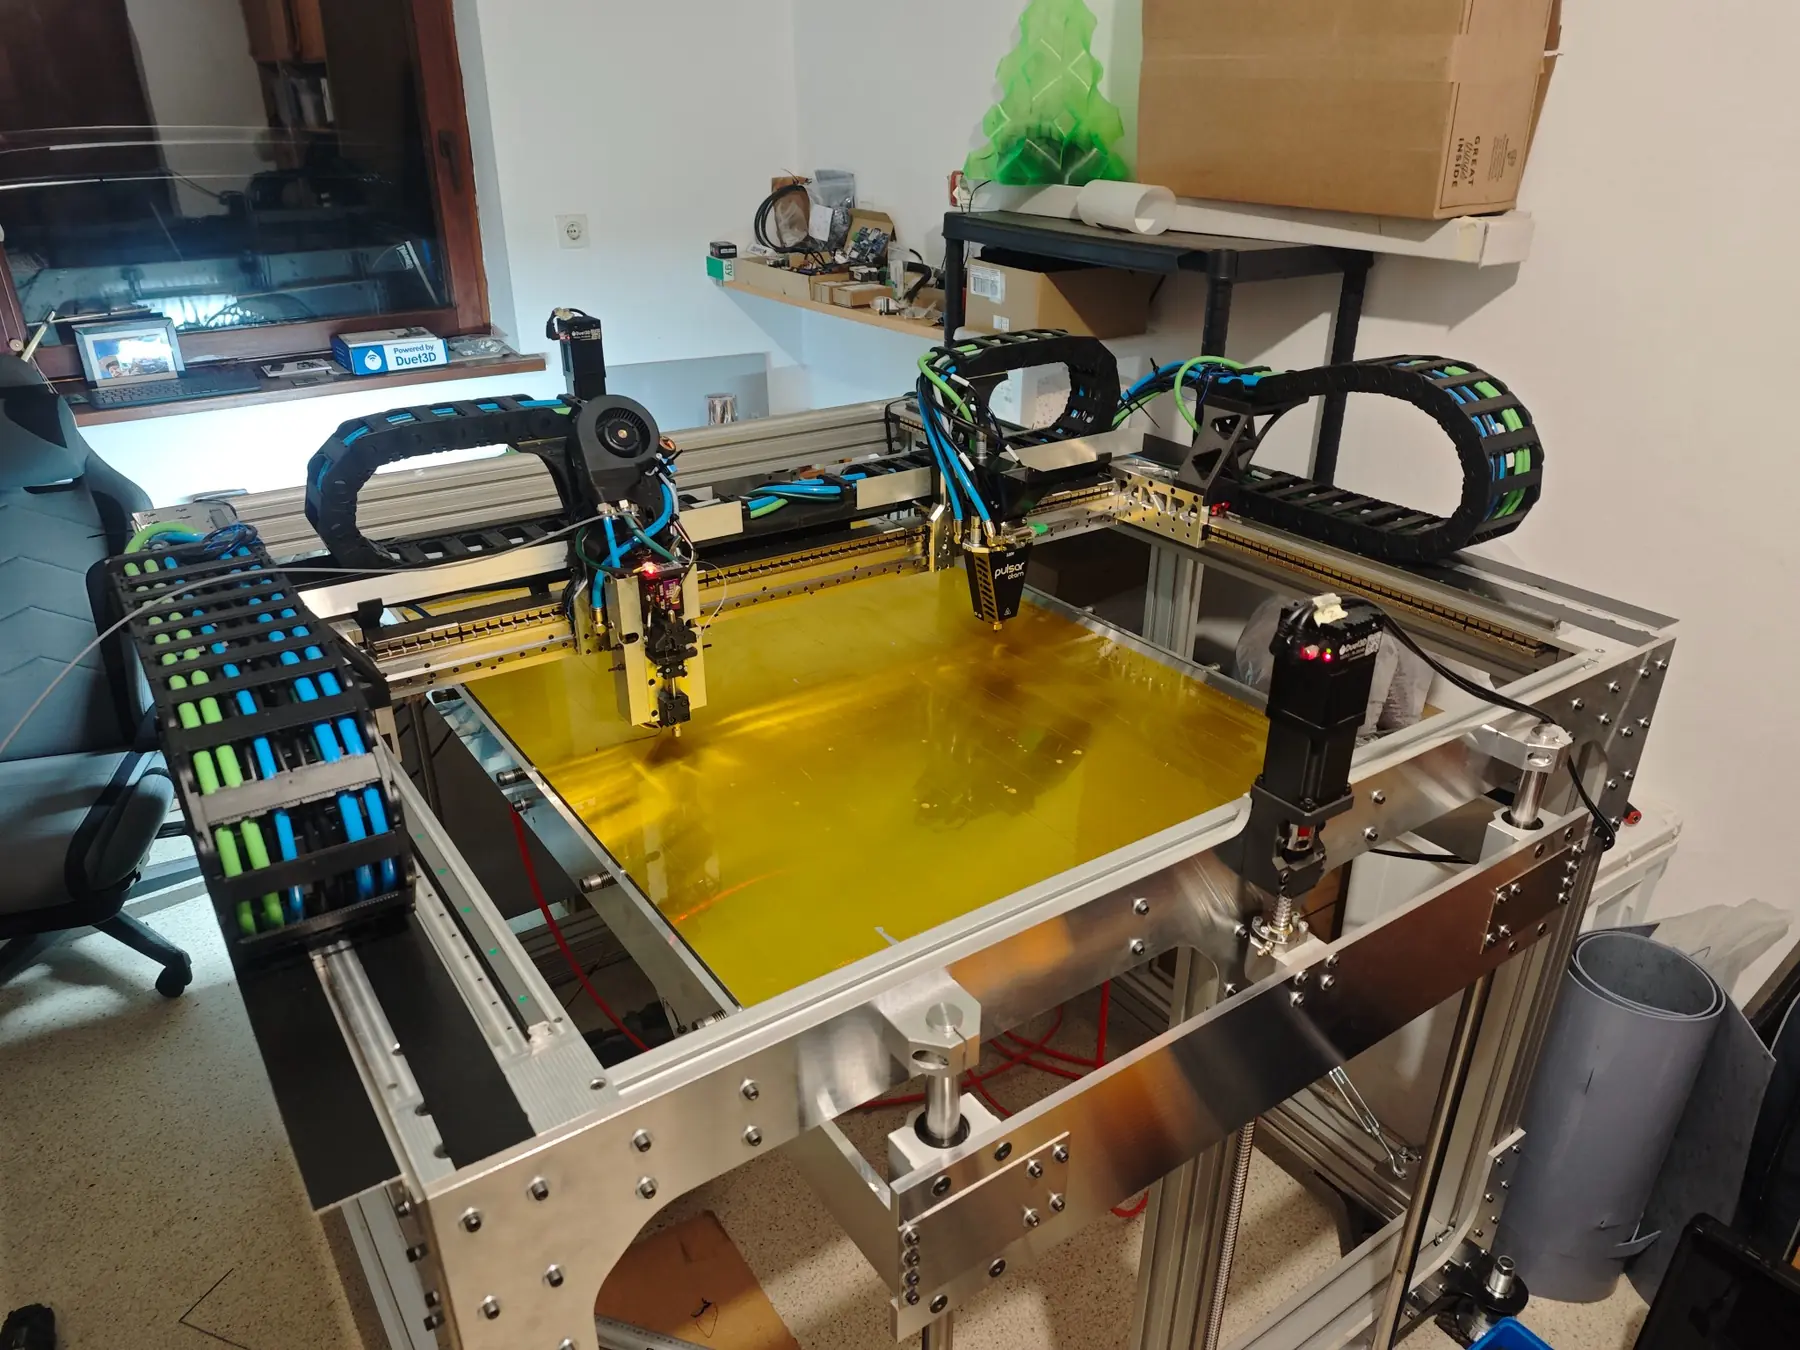
Na odprti razvojni postavitvi so bili najprej preverjeni konstrukcija, kinematika in veliko delovno območje.
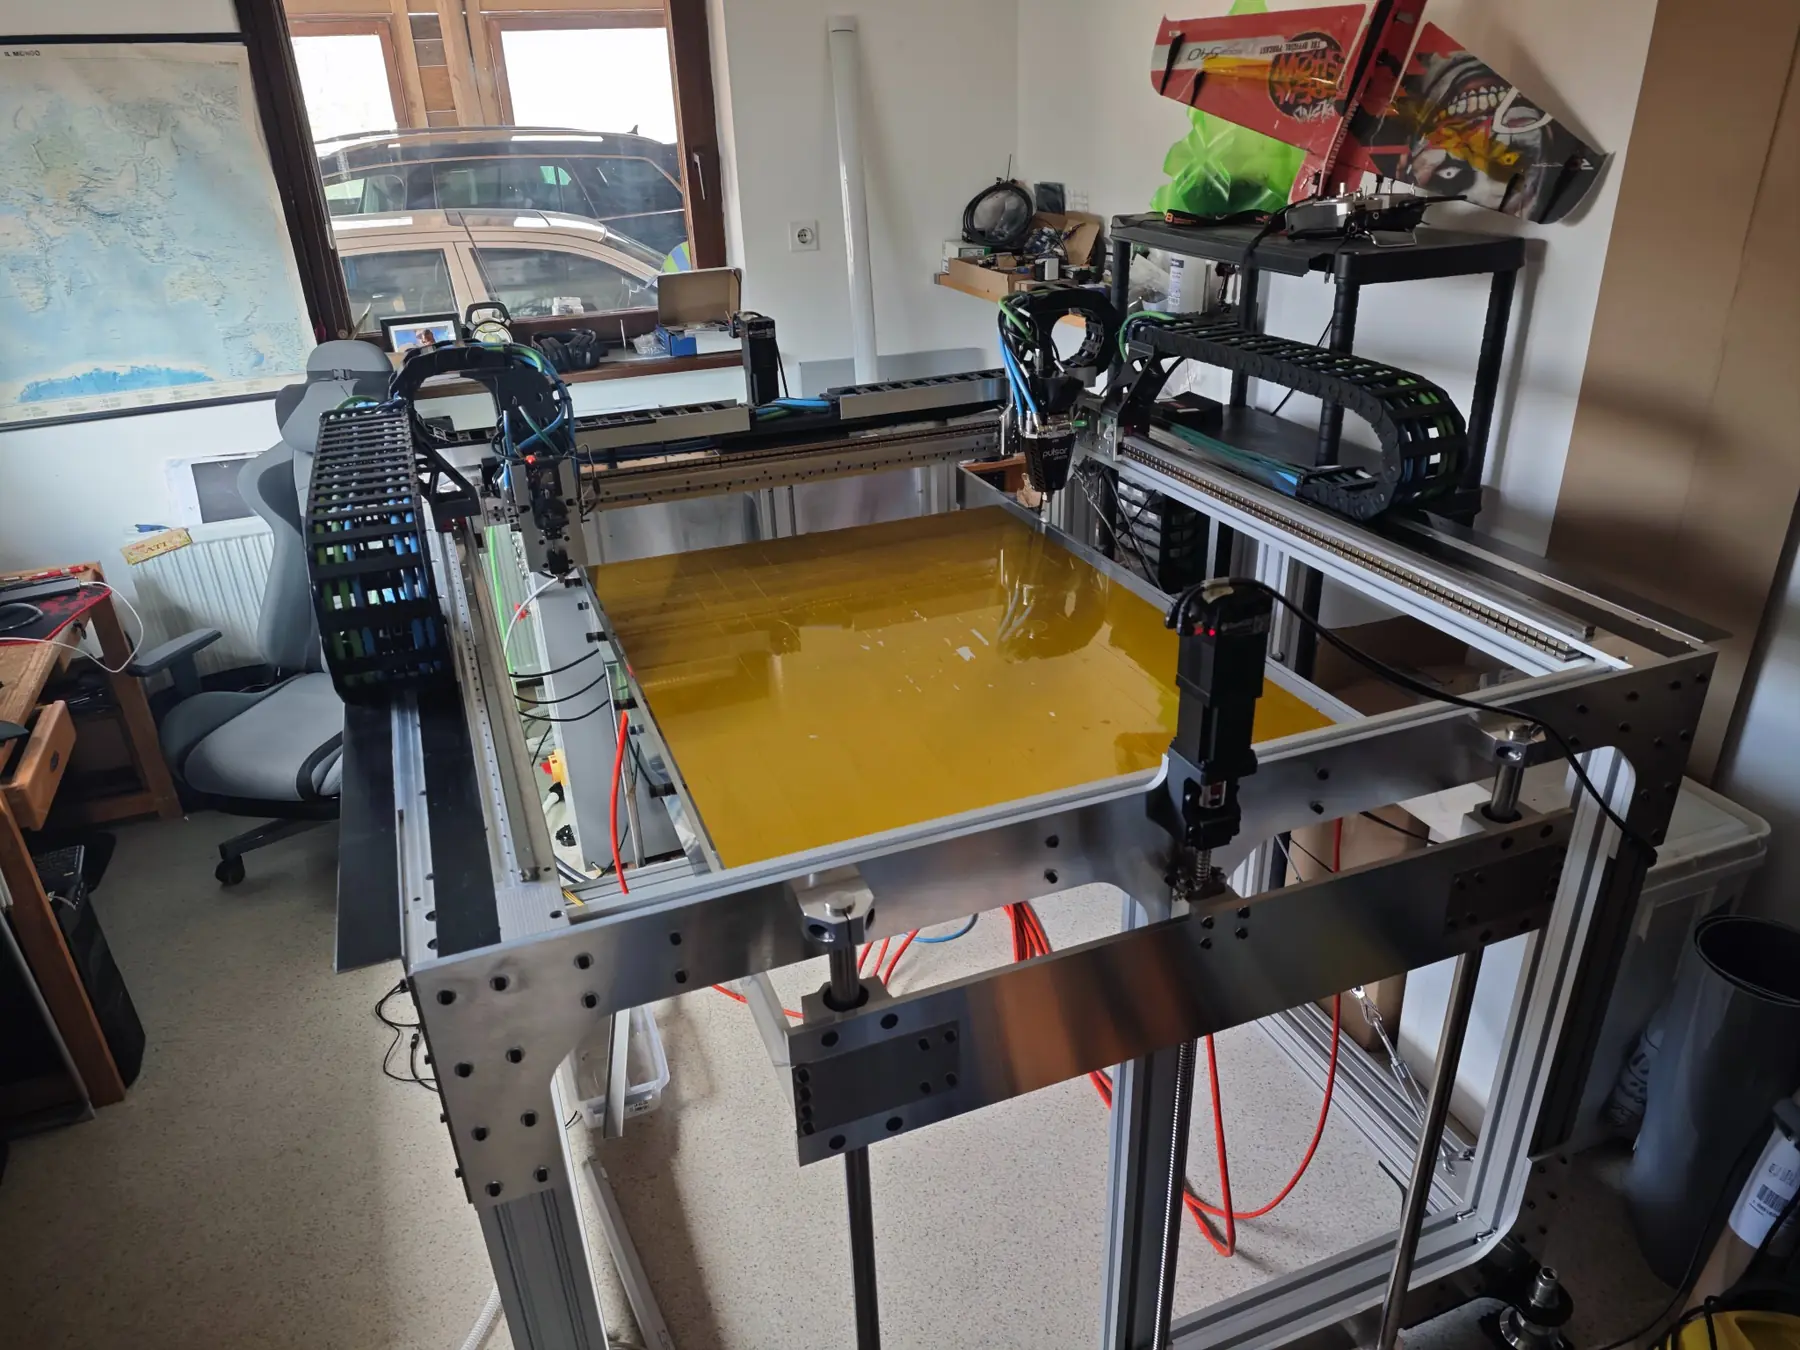
Mehanika, ekstruzija, elektrika, krmiljenje in termično okolje so se razvijali kot povezana celota.
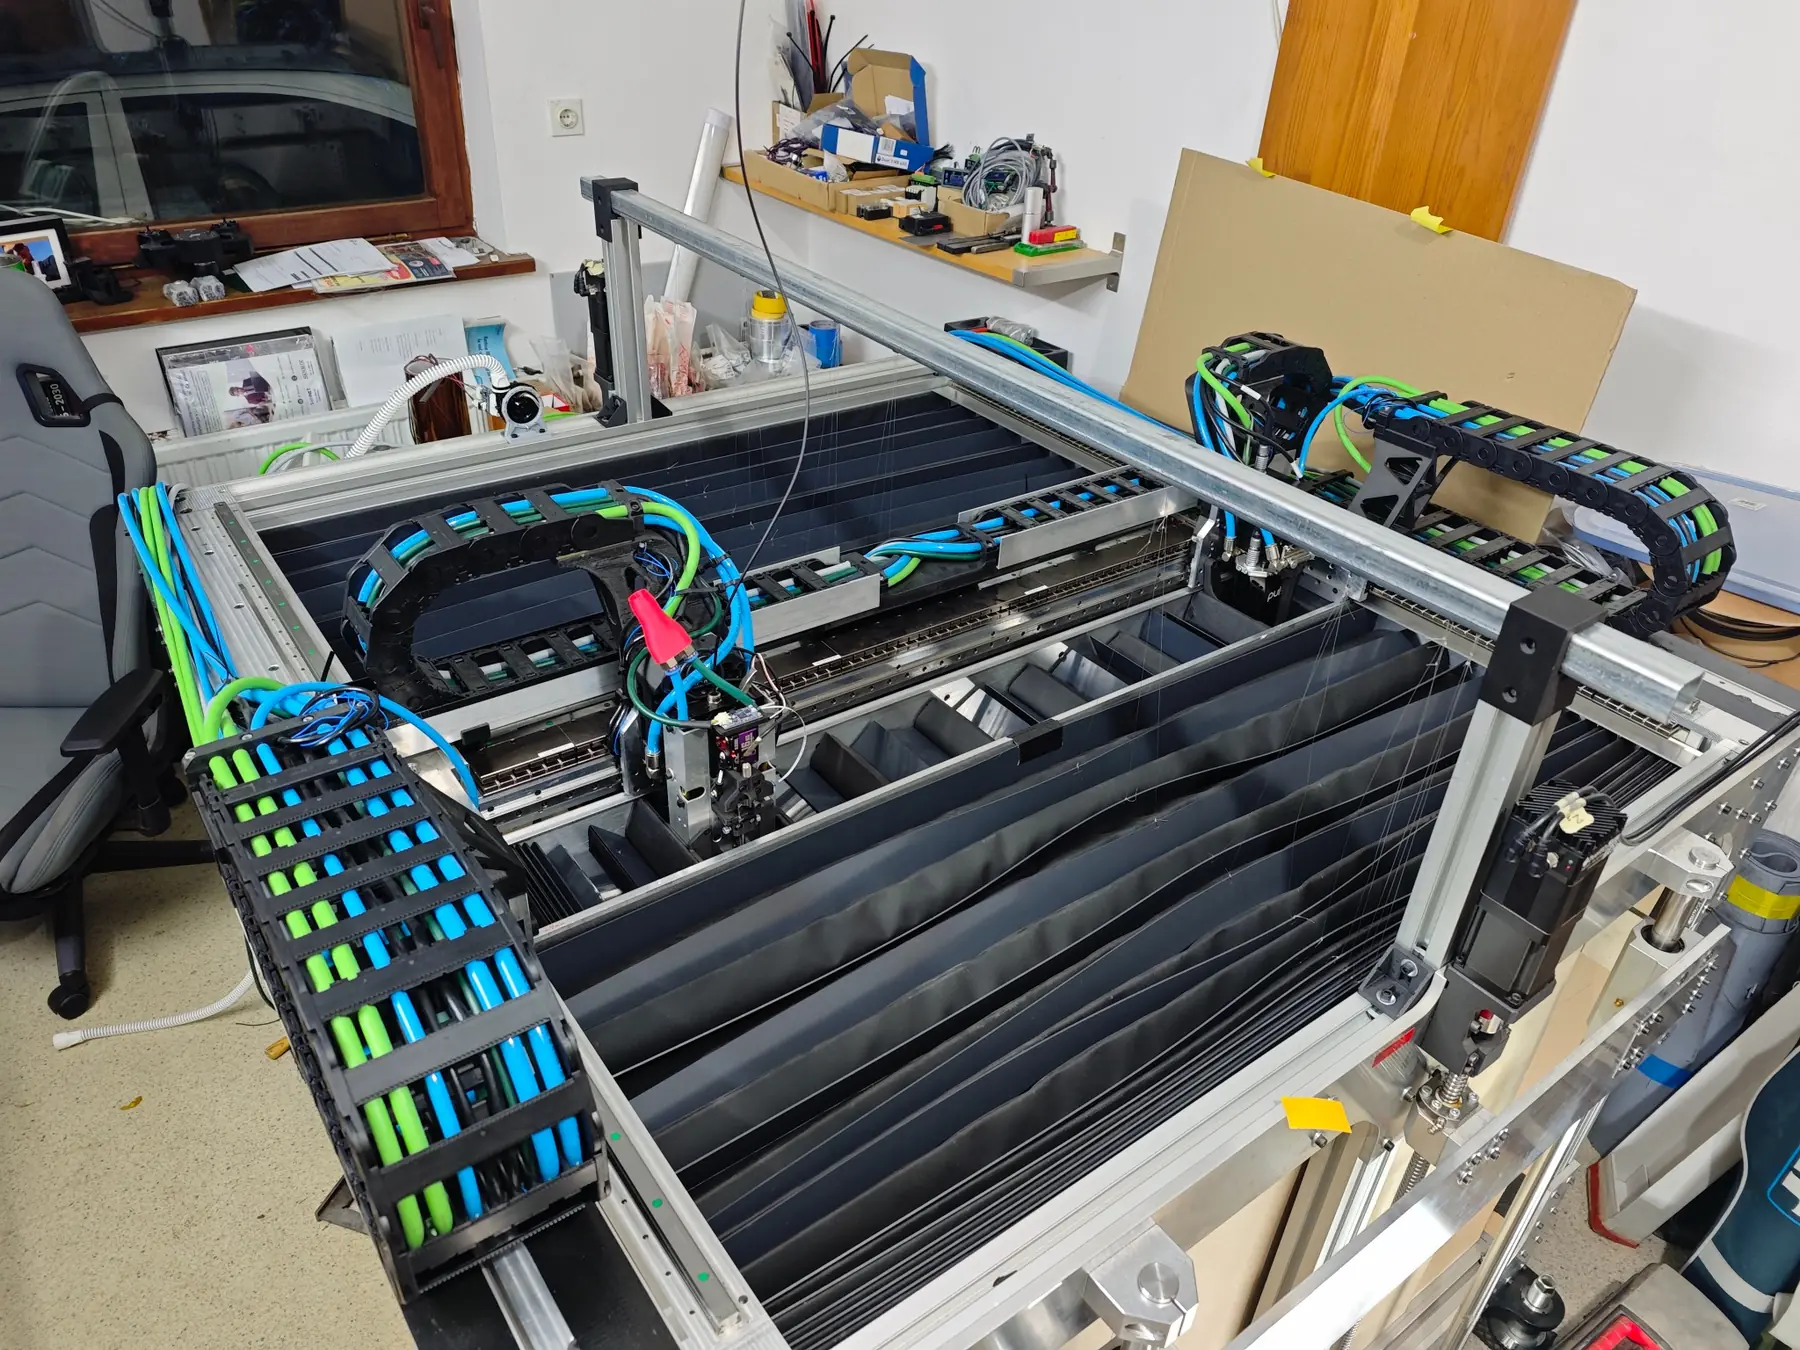
Sistem združuje velik delovni volumen, dve ekstruzijski tehnologiji, linearne servo pogone in nadzor procesa.
Lasten razvoj omogoča prilagoditev posameznega podsistema velikim geometrijam, različnim ekstruzijskim sistemom in zahtevnejšemu temperaturnemu okolju.
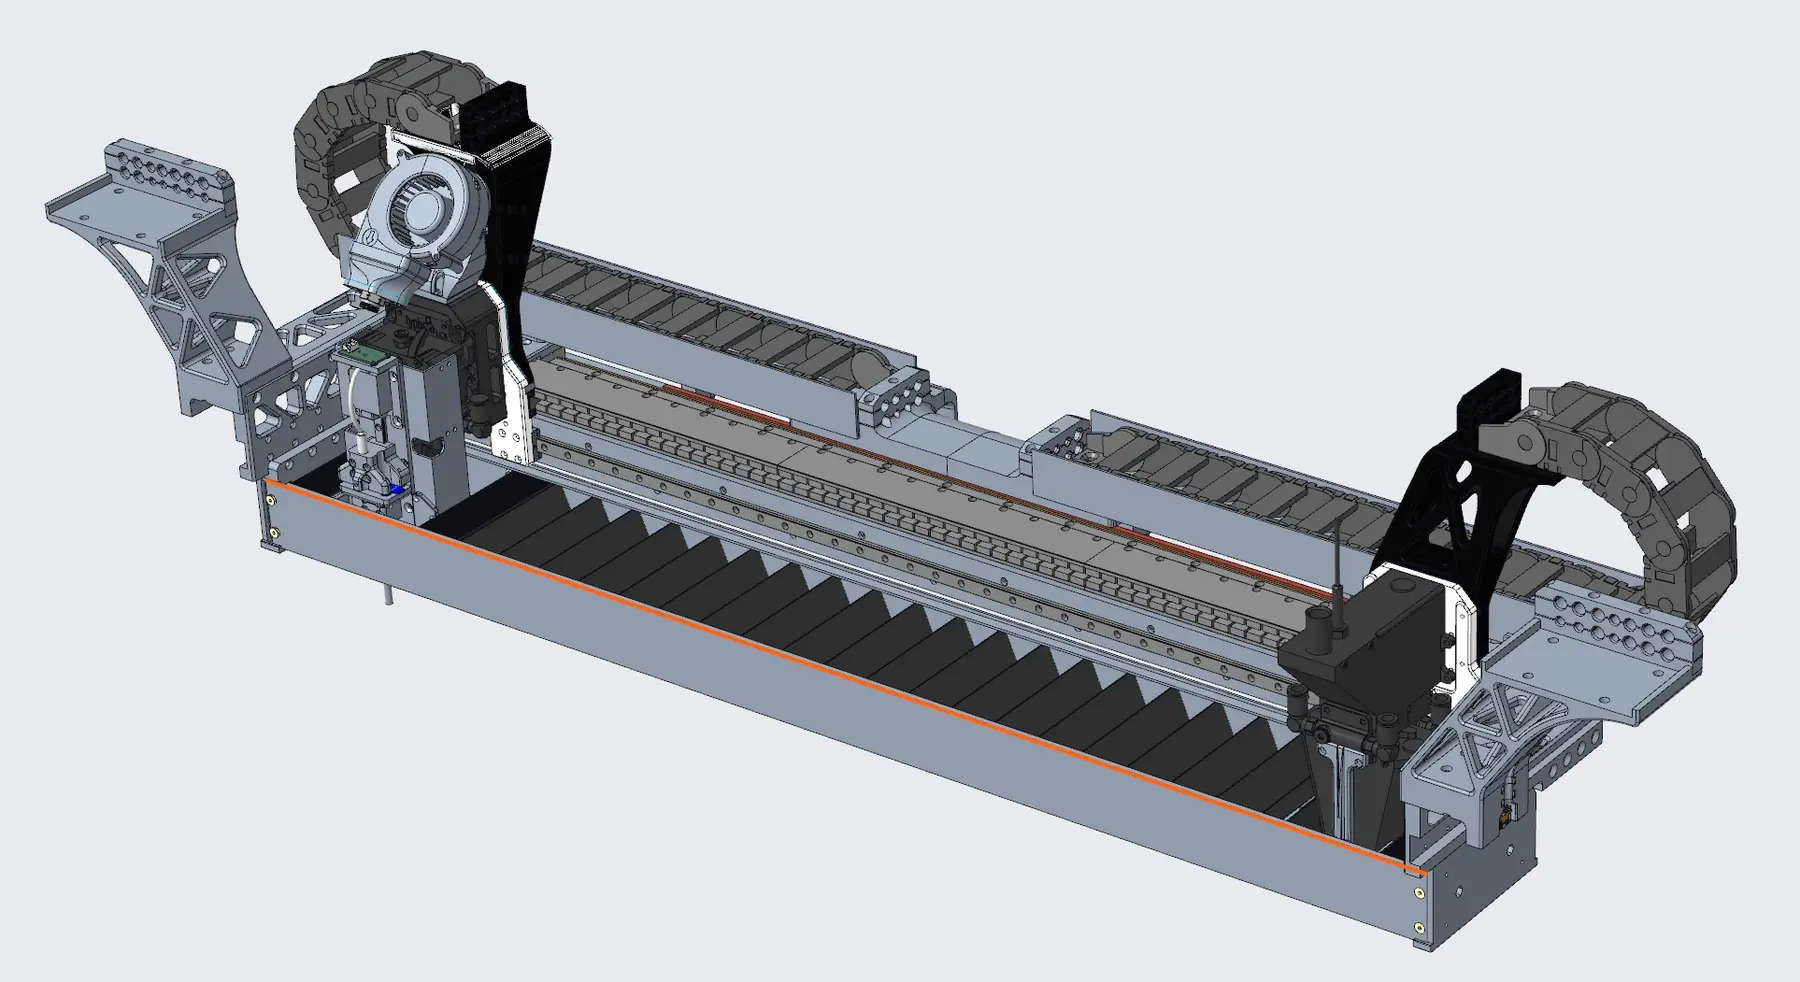
Razvoj delovnega območja, kinematike, vodil, nosilcev ter dostopnosti vseh pomembnih komponent.
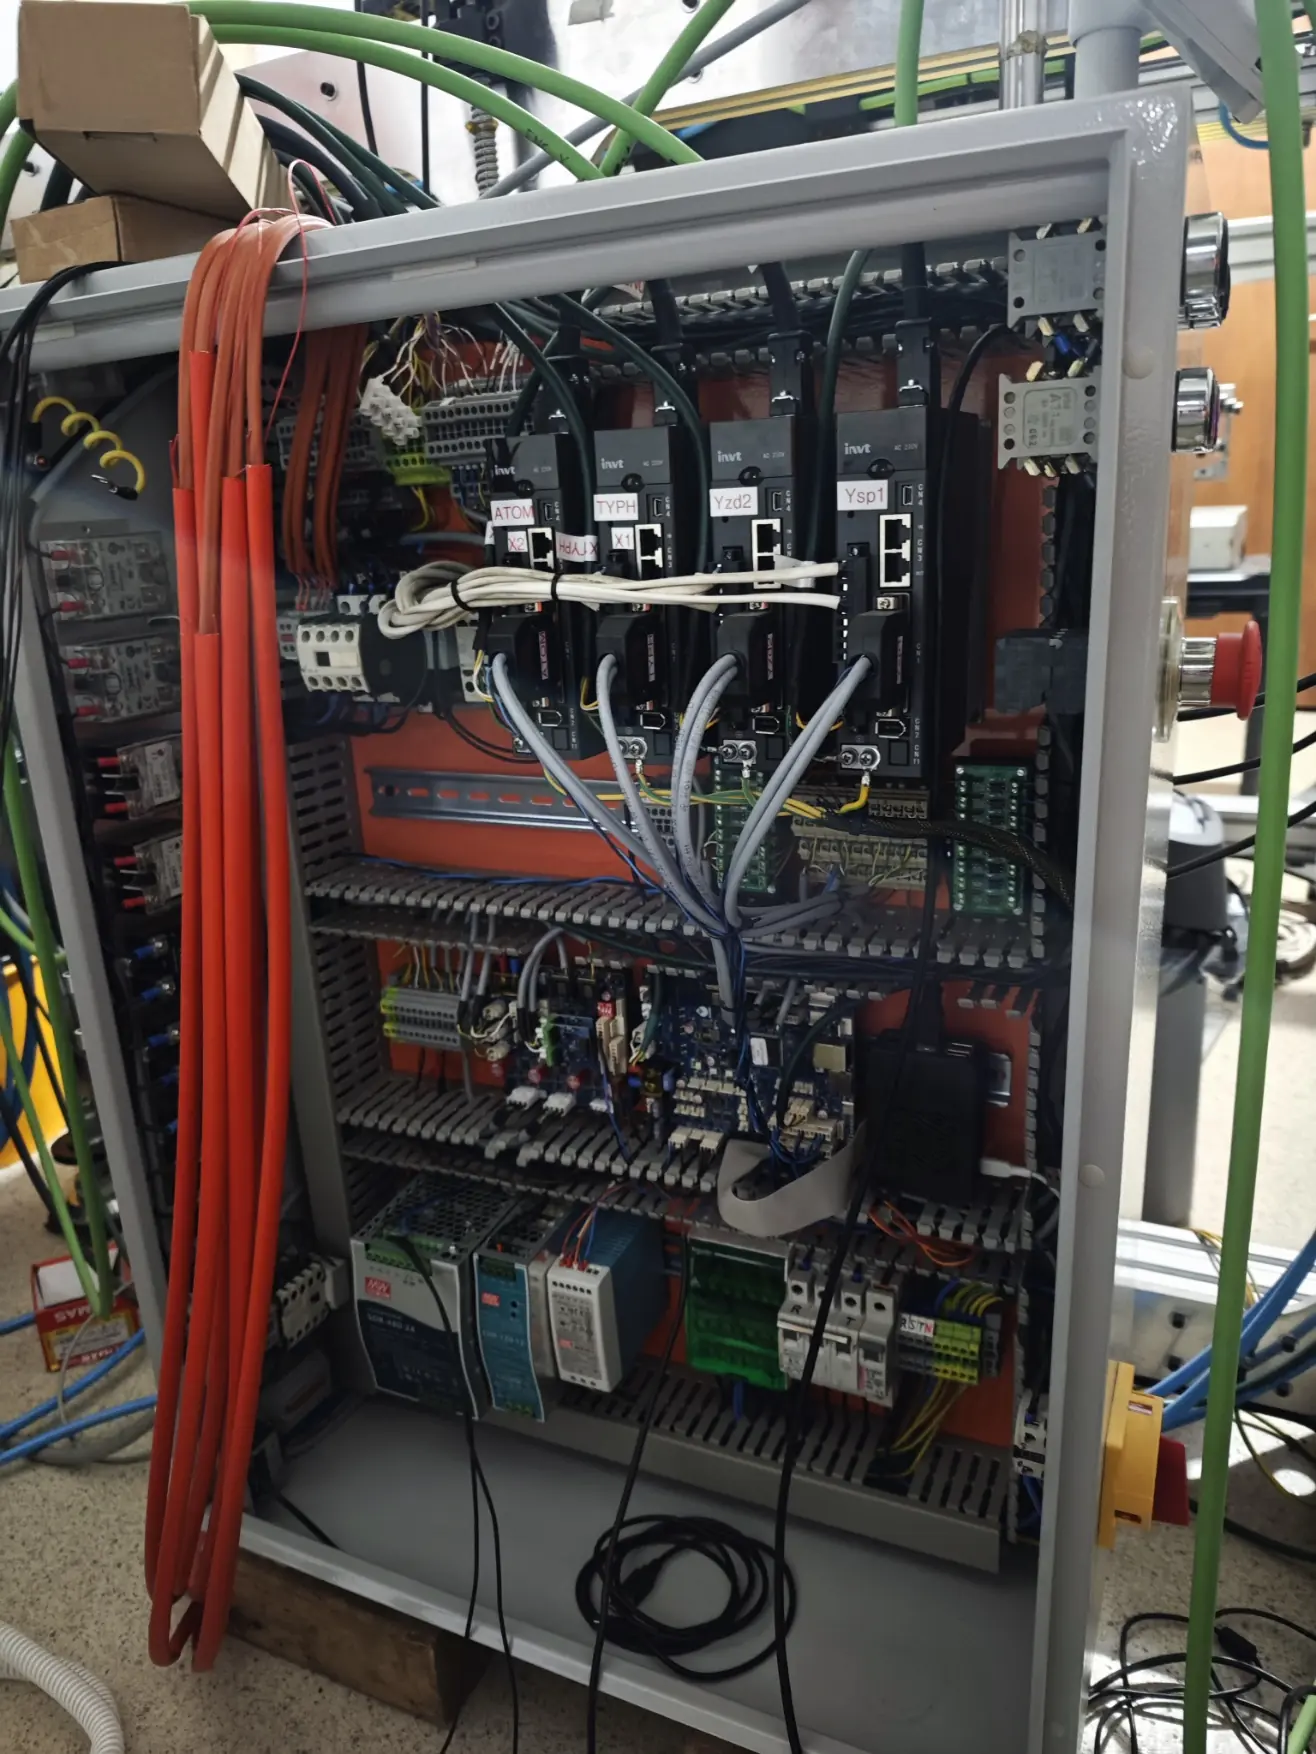
Ločeni tokokrogi za servo pogone, grelce in krmiljenje ter nadzor gibanja, temperature in procesnih funkcij.
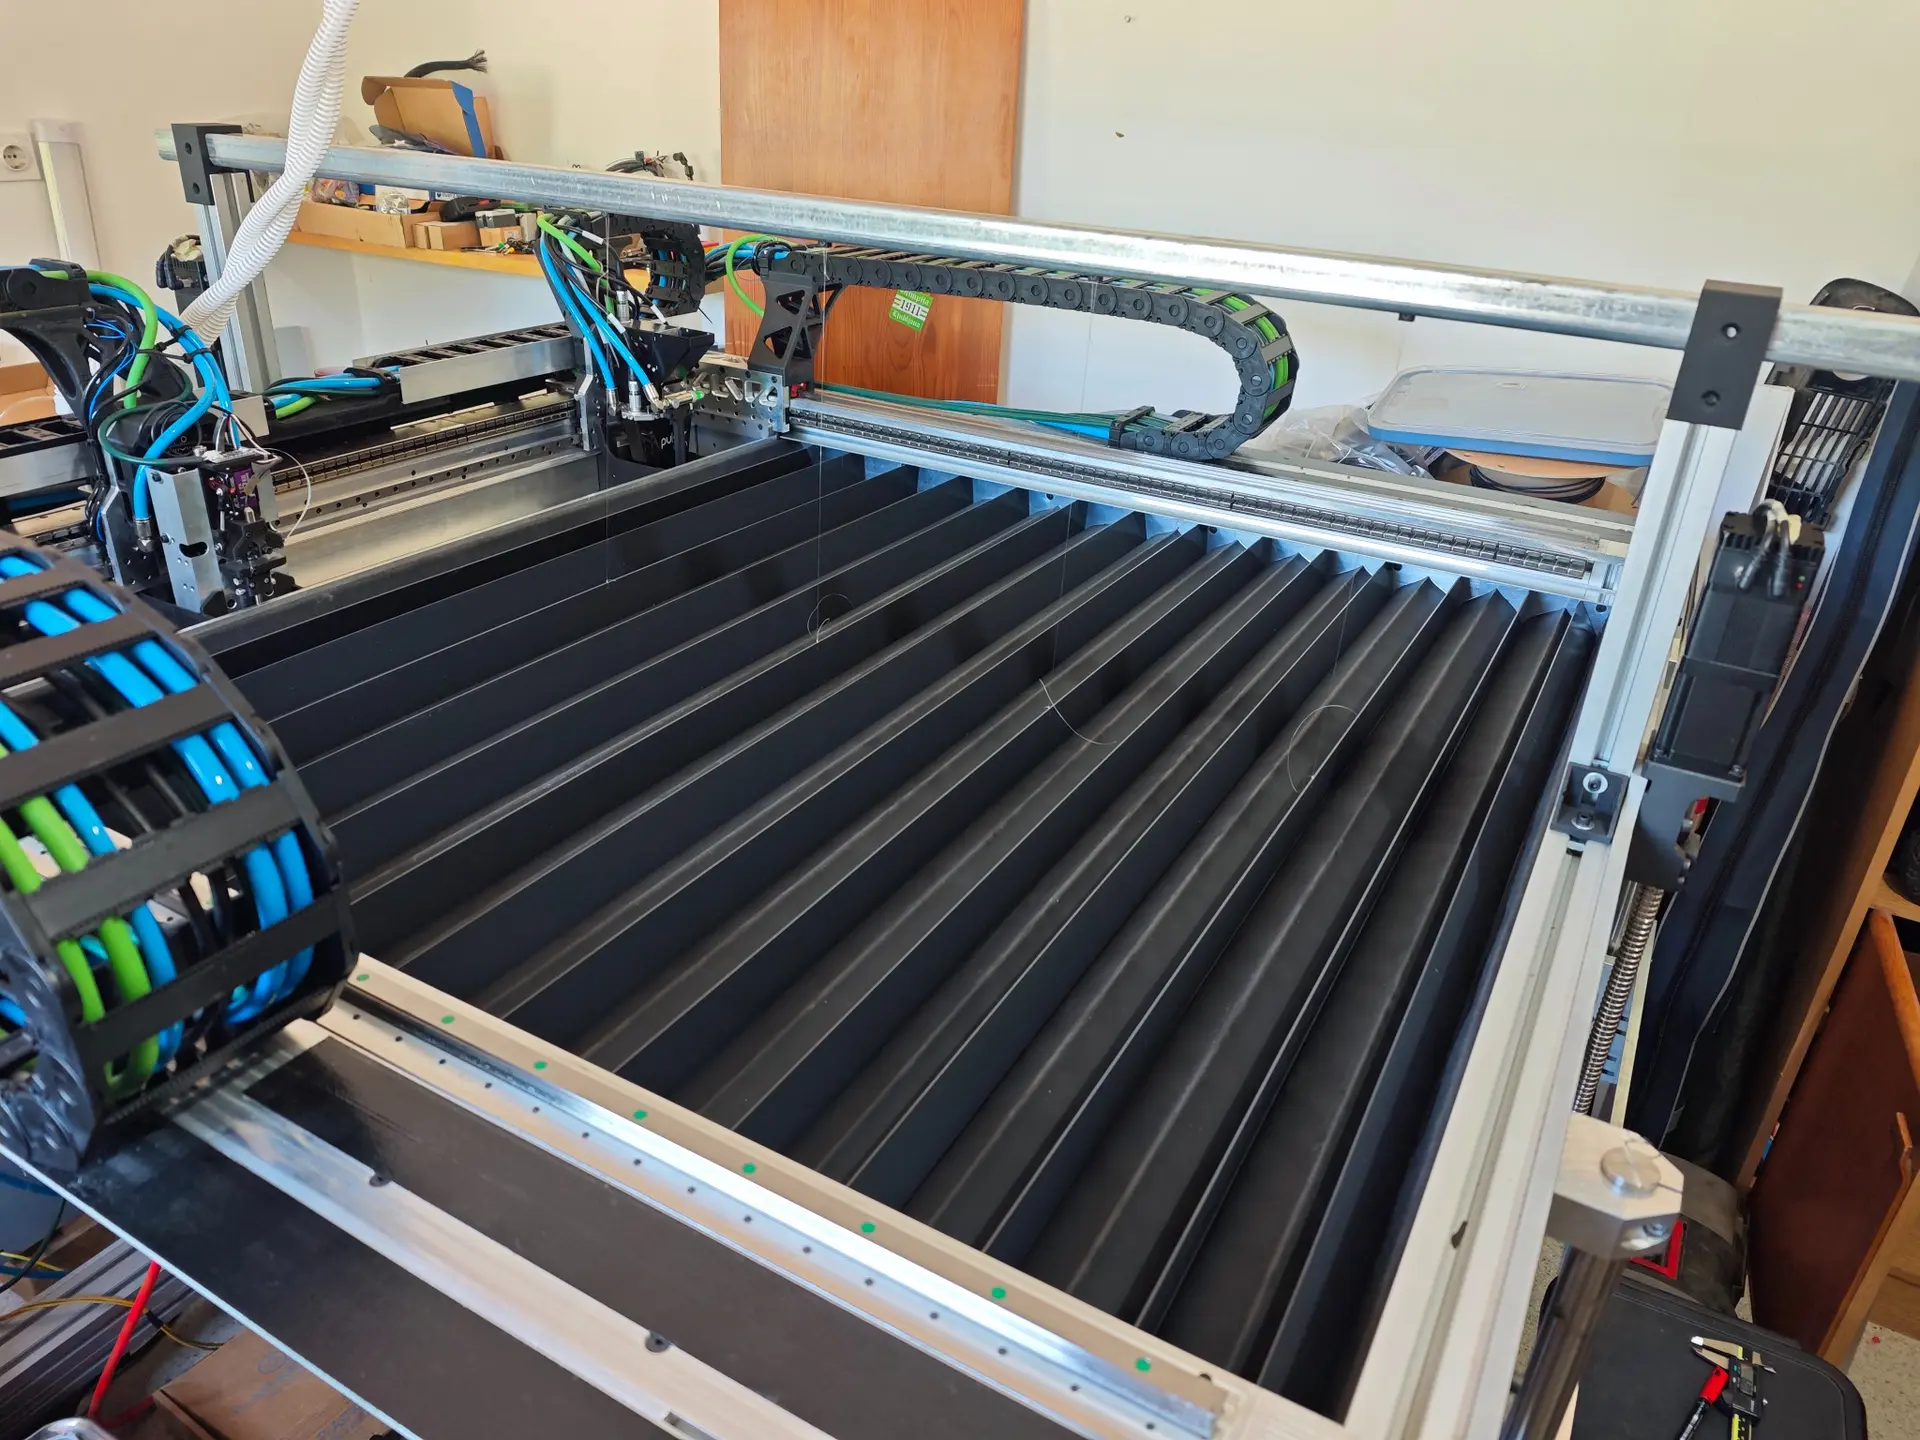
Zaščita vodil in komponent vročega območja pri postopnem razvoju visokotemperaturnega termičnega okolja.
Osi temeljijo na brezkontaktnih SMJ ironless linearnih motorjih, industrijskih servo pogonih INVT DA-300 in linearnih enkoderjih z ločljivostjo 10 µm. Os Y poganjata dva sinhronizirana motorja.
Temperatura tiskalne glave je samo eden od pogojev. Za stabilen proces so ključni tudi sušenje, oblika surovine, šoba, miza, komora, geometrija izdelka in validirane nastavitve.
Ta temperatura je bila dosežena pri dosedanjih testih. Komora je še v fazi tehničnih dodelav in postopnega zviševanja temperature, zato še ni v polnem visokotemperaturnem obratovanju.
Ciljna zmogljivost je vezana na dokončanje vročega območja, vgradnjo vseh ustreznih visokotemperaturnih komponent in potrditev celotnega termičnega sistema.
Glavi omogočata nadaljnji razvoj tudi za PA6-GF, PA11-CF, PA12-CF, PPA-CF, PPS-CF, PEI in PEEK, vendar najzahtevnejši materiali zahtevajo dokončano in validirano komoro ter lasten potrjen procesni profil.
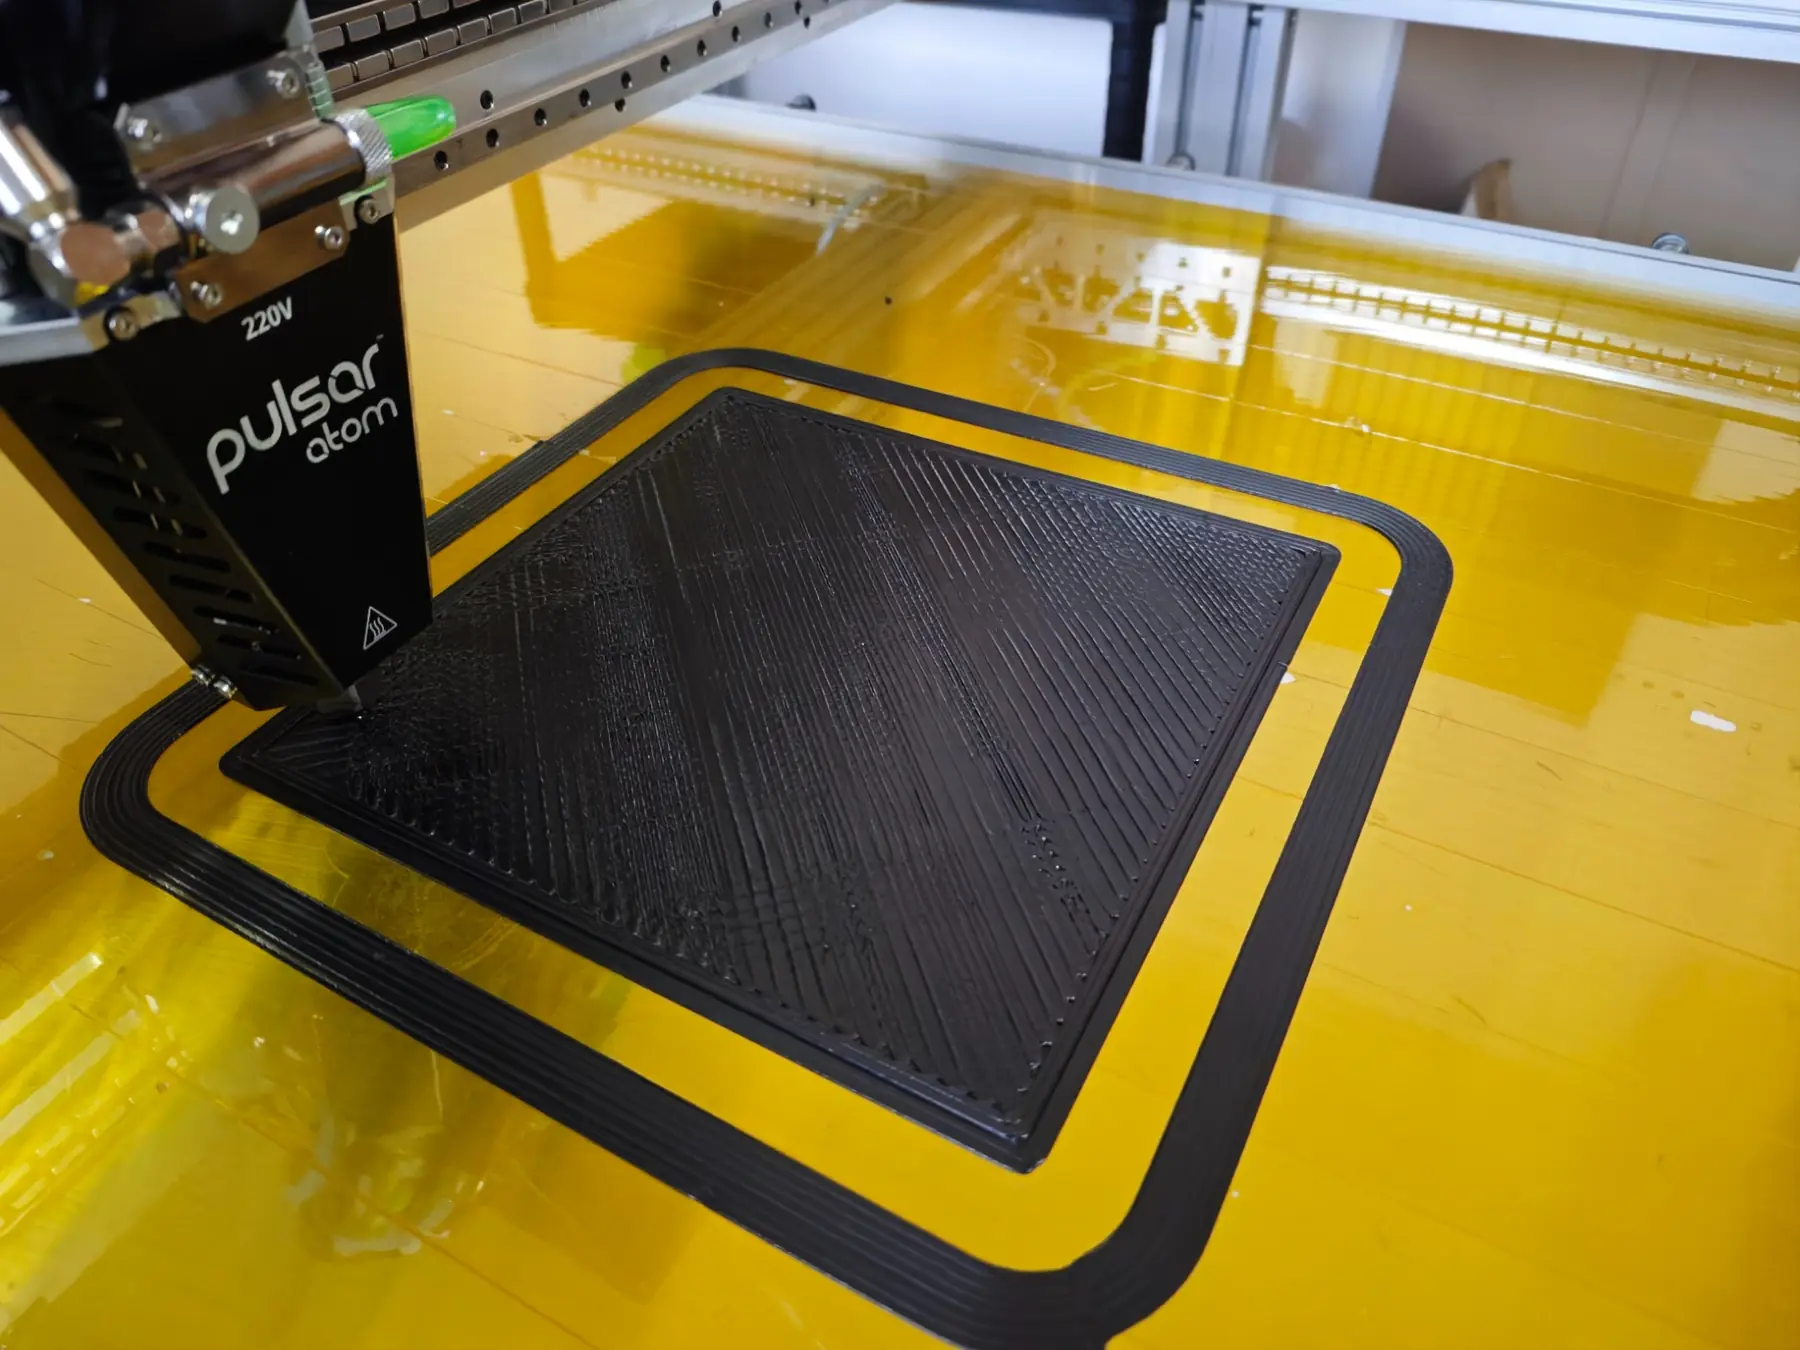
Pri velikih komponentah so odločilni priprava modela za aditivno izdelavo, upravljanje toplotnih obremenitev, pravilno sušenje, stabilen pretok in nadzor dolgega proizvodnega cikla.
Duet 3 Scanning Z Probe omogoča hitro brezkontaktno merjenje kovinske tiskalne površine. Izmerjena višinska karta se uporablja za programsko kompenzacijo celotne velike mize.
Vrednosti opisujejo trenutno konfiguracijo stroja. Ciljna temperatura komore je posebej označena in ne predstavlja še potrjenega rednega obratovanja.
| Lastnost | Specifikacija |
|---|---|
| Naziv stroja | LINEX HT v1 |
| Vrsta stroja | Industrijski velikoformatni hibridni 3D-tiskalnik |
| Tehnologija | FFF oziroma FDM iz filamenta in FGF iz granulata |
| Kinematika | Kartezični IDEX |
| Delovni volumen IDEX | 1030 × 666 × 715 mm |
| Delovni volumen MONO | 1030 × 737 × 715 mm |
| Število neodvisnih orodij | 2 |
| Orodje 1 | Dyze Design Typhoon™ |
| Material Orodja 1 | Filament Ø 2,85 mm |
| Šoba Orodja 1 | Ø 0,6 mm |
| Temperatura Orodja 1 | Do 550 °C v konfiguraciji LINEX HT v1 |
| Masni pretok Orodja 1 | Do 1 kg/h |
| Orodje 2 | Dyze Design Pulsar™ Atom |
| Material Orodja 2 | Termoplastični granulat |
| Šobe Orodja 2 | Ø 0,4 / 0,6 / 0,9 / 1,8 / 2,5 mm |
| Temperatura Orodja 2 | Do 450 °C |
| Masni pretok Orodja 2 | Do 1 kg/h |
| Pogon osi | SMJ ironless linearni motorji |
| Servo pogoni | INVT DA-300, 230 V |
| Povratna informacija | Linearni enkoderji z ločljivostjo 10 µm |
| Konfiguriran pomik | Do 1000 mm/s |
| Konfiguriran pospešek | Do 12.000 mm/s² |
| Material tiskalne mize | EN AW-5083 |
| Dimenzije tiskalne mize | 1070 × 820 × 15 mm |
| Masa tiskalne plošče | Približno 35 kg |
| Ogrevanje mize | 6 silikonskih grelcev |
| Skupna moč grelcev mize | 4.990 W |
| Tipala mize | 2 × PT1000 ter dodatni nadzor sredine in roba |
| Procesne podlage | PEI, visokotemperaturni FR4, Kapton in druge namenske podlage |
| Delovna komora | Zaprta, izolirana in aktivno ogrevana; v razvoju |
| Dosedanja testna temperatura komore | Približno 75–80 °C |
| Cilj po zaključku razvoja komore | Do 200 °C po končni validaciji |
| Glavni krmilnik | Duet 3 Mainboard 6XD |
| Razširitvena plošča | Duet 3 Expansion Board 3HC |
| SBC | Raspberry Pi 4B |
| Komunikacija | CAN-FD |
| Programska oprema | RepRapFirmware in Duet Web Control |
| Primarni sistem merjenja mize | Duet 3 Scanning Z Probe |
| Dodatna sonda | Induktivna sonda K0 |
| Izvedena višinska mreža | 800 merilnih točk |
| Ponovljivost sondiranja | Približno 0,009 mm RMS |
| Električno napajanje | Trifazno, 3 × 25 A |
| Ocenjena masa stroja | Približno 400 kg |
| Načini IDEX | Samostojno, dve orodji, kopiranje in zrcaljenje |
Navedene blagovne znamke so uporabljene za identifikacijo vgrajenih komponent. LINEX HT v1 uporablja komponente Duet3D, vendar ni razvit v sodelovanju z družbo Duet3D.
Izvedljivost se presoja glede na geometrijo, material, obremenitve, tolerančne zahteve, količino in namen uporabe.
LINEX je del širšega razvojnega procesa. Po potrebi projekt vključuje konstruiranje, izbor materiala, izdelavo prototipa in validacijo fizične komponente.
Priprava modela, izbira tehnologije, materiala, orientacije in procesnih parametrov za funkcionalno izdelavo.
Več o industrijskem 3D tisku →Material se izbere glede na temperaturo, obremenitev, okolje, zahtevano togost in ekonomiko izdelave.
Pregled materialov →Najhitrejša pot do realne ocene je tehnični pregled modela, dimenzij, materiala in namena uporabe.
Največji delovni volumen v načinu MONO je 1030 × 737 × 715 mm. V načinu IDEX je na voljo 1030 × 666 × 715 mm. Dejanska izvedljivost je odvisna tudi od materiala, orientacije, šobe in zahtevane kakovosti.
Filamentni sistem Typhoon je namenjen natančnejšim površinam in podrobnejšim tehničnim delom. Peletni sistem Pulsar Atom uporablja granulat ter omogoča produktivno nanašanje materiala in uporabo industrijskih surovin pri večjih izdelkih.
Do zdaj so bili uporabljeni oziroma preizkušeni PLA, PETG, PETG-CF, ABS, ASA in PA6-CF. Za vsak projekt se material, sušenje, šoba, temperatura in parametri določijo glede na namen komponente.
Ne. Orodji temperaturno omogočata razvoj visokotemperaturnih procesov, vendar je komora še v fazi testiranja in dodelav. Tisk najzahtevnejših materialov, kot sta PEEK in PEI, predstavlja naslednjo razvojno stopnjo po zaključku in validaciji celotnega termičnega sistema.
Pri dosedanjih testih je bilo doseženih približno 75–80 °C. Cilj po vgradnji ustreznih visokotemperaturnih komponent in končni validaciji je možnost obratovanja do 200 °C; to še ni temperatura potrjenega rednega obratovanja.
Ne. Temperatura glave je samo eden od pogojev. Uspešen proces je odvisen še od sušenja in oblike materiala, šobe, ogrevane mize, temperature komore, geometrije kosa ter validiranih procesnih nastavitev.
Najbolje je poslati CAD ali STL model, osnovne mere, namen uporabe, predvidene obremenitve, količino in želeni material. Če model še ne obstaja, lahko projekt začnemo tudi z idejo, fizičnim kosom, meritvami ali 3D skeniranjem.
Pošljite CAD ali STL model, mere, namen uporabe, količino in želene lastnosti. Preverimo geometrijo, material, orientacijo in realno izvedljivost izdelave na platformi LINEX.